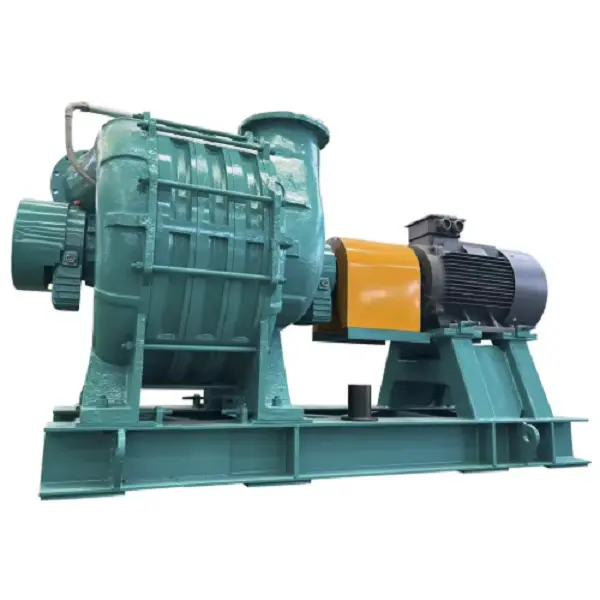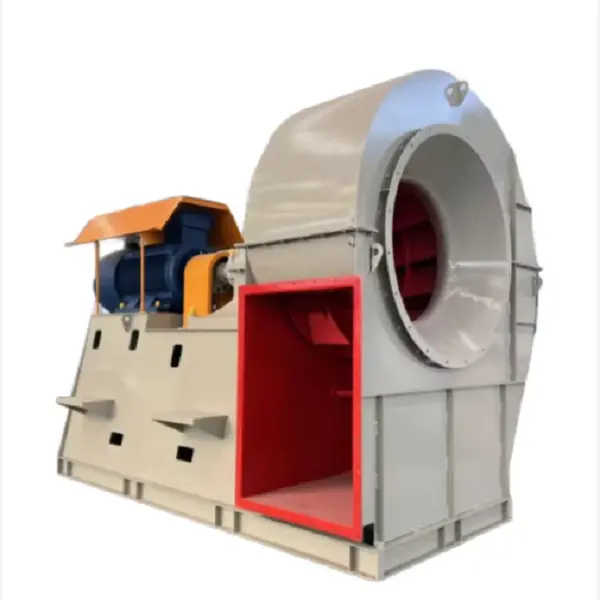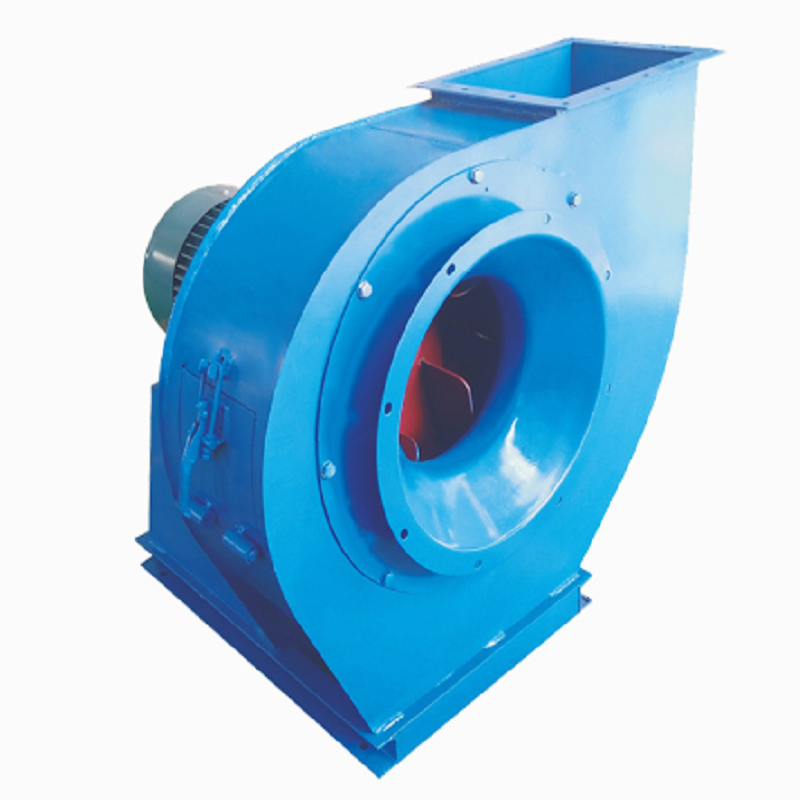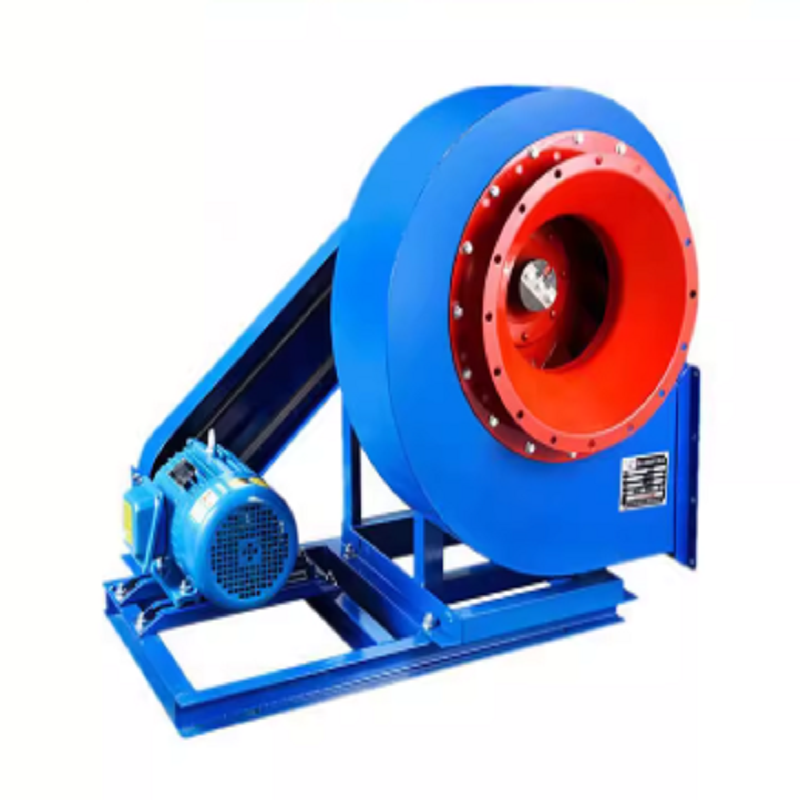
औद्योगिक बॉयलरमध्ये, प्रेरित ड्राफ्ट फॅनला सहसा साधे एक्झॉस्ट डिव्हाइस मानले जाते. व्यवहारात, भट्टीचा दाब, फ्ल्यू गॅसची हालचाल, ज्वलन स्थिरता आणि सहाय्यक वीज वापर नियंत्रित करणाऱ्या उपकरणांपैकी हे एक महत्त्वाचे घटक आहे. बॉयलर, डक्टवर्क, डस्ट कलेक्टर, स्क्रबर, चिमणी आणि इतर डाउनस्ट्रीम उपकरणांच्या प्रतिकारांवर मात करताना योग्यरित्या निवडलेल्या इंडस्ट्रियल बॉयलर इंड्युस्ड ड्राफ्ट फॅनने आवश्यक फ्ल्यू गॅस व्हॉल्यूम हलवला पाहिजे.
फक्त बॉयलरच्या क्षमतेवर किंवा मोटर पॉवरवर आधारित इंडस्ट्रियल बॉयलर इंड्युस्ड ड्राफ्ट फॅन निवडणे ही चूक मला अनेकदा दिसते. 10 मेगावॅटच्या बॉयलरला, उदाहरणार्थ, आपोआप एका विशिष्ट पंख्याच्या आकाराची आवश्यकता नसते. वास्तविक ऑपरेटिंग पॉइंट फ्ल्यू गॅसचे प्रमाण, गॅस तापमान, सिस्टम प्रतिरोध, इंधन, अतिरिक्त हवा, धूळ एकाग्रता आणि भट्टीच्या आउटलेटवर आवश्यक दबाव यावर अवलंबून असते.
इंडस्ट्रियल बॉयलर इंड्युस्ड ड्राफ्ट फॅन निवडण्याची पहिली पायरी म्हणजे फॅन इनलेटवर गॅसचे वास्तविक प्रमाण निश्चित करणे.
हे महत्वाचे आहे कारण फ्ल्यू गॅस तापमान त्याच्या घनतेमध्ये लक्षणीय बदल करते. मानक परिस्थितीनुसार मोजलेले व्हॉल्यूम दुरुस्त्याशिवाय फॅन ऑपरेटिंग व्हॉल्यूम म्हणून वापरले जाऊ शकत नाही.
उदाहरणार्थ, गृहीत धरा की बॉयलर 30,000 Nm³/h फ्ल्यू गॅस मानक स्थितीत तयार करतो आणि फॅन इनलेटमध्ये गॅसचे तापमान 180°C आहे. अंदाजे वास्तविक व्हॉल्यूमचा अंदाज यावरून लावला जाऊ शकतो:
Q₂ = Q₁ × (T₂ / T₁)
जेथे तापमान केल्विनमध्ये आहे.
संदर्भ म्हणून 20°C वापरणे:
30,000 × (453 / 293) ≈ 46,350 m³/ता
हा एक महत्त्वपूर्ण फरक आहे.
वास्तविक ऑपरेटिंग तापमानावर अंदाजे 46,350 m³/h ऐवजी 30,000 m³/h वापरून फॅन निवडल्यास, इंस्टॉल केलेला चाहता अपेक्षित मसुदा देऊ शकत नाही.
इंडस्ट्रियल बॉयलर इंड्युस्ड ड्राफ्ट फॅनसाठी, हवा प्रवाह Nm³/h, Sm³/h, किंवा वास्तविक m³/h मध्ये, संबंधित वायू तापमान आणि दाबासह दिलेला आहे की नाही हे अवतरण डेटाने निर्दिष्ट केले पाहिजे.
पंख्याचा दाब हवा प्रवाहाइतकाच महत्त्वाचा आहे. इंडस्ट्रियल बॉयलर इंड्युस्ड ड्राफ्ट फॅनला संपूर्ण फ्ल्यू गॅस मार्गाच्या प्रतिकारावर मात करावी लागते. यामध्ये बॉयलर गॅस पॅसेज, इकॉनॉमायझर, एअर प्रीहीटर्स, सायक्लोन्स, बॅग फिल्टर, ईएसपी, स्क्रबर्स, डॅम्पर्स, कोपर, विस्तार विभाग, नलिका आणि चिमणी यांचा समावेश असू शकतो.
व्यावहारिक दबाव गणना खालीलप्रमाणे केली जाऊ शकते:
ΔPtotal = ΔPboiler + ΔPduct + Δ उपकरण + ΔPdamper + ΔPstack
गणना डिझाइन गॅस स्थितीवर केली पाहिजे.
यासह प्रणालीचा विचार करा:
बॉयलर आणि उष्णता-हस्तांतरण विभाग: 850 Pa
डक्टवर्क आणि कोपर: 450 Pa
बॅग फिल्टर: 1,200 Pa
डँपर आणि संक्रमण विभाग: 250 Pa
चिमणी आणि आउटलेट नुकसान: 350 Pa
एकूण अंदाजे प्रतिकार आहे:
850 + 450 + 1,200 + 250 + 350 = 3,100 Pa
अभियंत्याने नंतर मनमानीपणे मोठ्या टक्केवारी जोडण्याऐवजी प्रकल्पाच्या आवश्यकतांवर आधारित योग्य डिझाइन मार्जिन स्थापित केले पाहिजे.
म्हणूनच समान क्षमतेच्या दोन बॉयलरना पूर्णपणे भिन्न औद्योगिक बॉयलर प्रेरित ड्राफ्ट फॅन मॉडेलची आवश्यकता असू शकते.
बॉयलर एक्झॉस्ट फॅन आणि क्लीन-एअर वेंटिलेशन फॅन मधील सर्वात मोठा फरक धूळ आहे.
बायोमास बॉयलर, कोळसा-उडाला बॉयलर, कचरा-उडाला बॉयलर आणि गॅस-फायर बॉयलरमध्ये खूप भिन्न धूळ वैशिष्ट्ये असू शकतात. फ्लाय ॲश हळूहळू इंपेलर नष्ट करू शकते, तर चिकट कण ब्लेडवर जमा होऊ शकतात.
इंपेलर बिल्डअप आणखी एक समस्या निर्माण करते: असंतुलन.
उदाहरणार्थ, मोठ्या इंपेलरवर केवळ काही शंभर ग्रॅम सामग्री असमानपणे जमा झाल्यास, वस्तुमान वितरण बदलते. परिणामी केंद्रापसारक शक्ती घूर्णन गतीने वेगाने वाढते.
या कारणास्तव, डस्टी फ्ल्यू गॅससह कार्यरत असलेल्या औद्योगिक बॉयलर प्रेरित ड्राफ्ट फॅनची वेळोवेळी तपासणी केली पाहिजे:
इंपेलर राख जमा करणे
ब्लेड इरोशन
अग्रगण्य-धार पोशाख
शाफ्टची स्थिती
बेअरिंग तापमान
कंपन
केसिंग ठेवी
विस्तार-संयुक्त गळती
काही महिन्यांच्या ऑपरेशननंतर कंपन हळूहळू वाढल्यास, मोटर बदलणे ही पहिली गोष्ट नाही. इंपेलर आणि ऑपरेटिंग शर्ती प्रथम तपासल्या पाहिजेत.
मोठ्या पंख्याचा अर्थ आपोआप अधिक कार्यक्षम पंखा असा होत नाही. औद्योगिक बॉयलर इंड्युस्ड ड्राफ्ट फॅन त्याच्या कार्यक्षमतेच्या वक्र वर आवश्यक कर्तव्य बिंदूच्या जवळ चालला पाहिजे. वास्तविक सिस्टीमला 3,000 Pa वर 40,000 m³/h ची आवश्यकता असल्यास परंतु निवडलेला पंखा अगदी वेगळ्या ऑपरेटिंग पॉइंटच्या आसपास डिझाइन केलेला असेल, तर सिस्टीम हवा प्रवाह नियंत्रित करण्यासाठी डॅम्पर्सवर जास्त अवलंबून राहू शकते.
डँपर प्रतिरोध जोडून प्रवाह कमी करतो. पंखा अजूनही दाब निर्माण करतो, परंतु त्या दाबाचा काही भाग फक्त डँपरमध्ये पसरतो.
सतत बॉयलर ऑपरेशनसाठी, व्हेरिएबल लोड नियंत्रित करण्याचा हा एक अकार्यक्षम मार्ग आहे.
व्हेरिएबल-स्पीड कंट्रोल जेव्हा ऑपरेटिंग रेंजचे समर्थन करते तेव्हा एक चांगला दृष्टीकोन प्रदान करते. फॅन ॲफिनिटी कायदे असे सूचित करतात की, तुलनात्मक परिस्थितीत:
Q ∝ N
ΔP ∝ N²
P ∝ N³
म्हणून, पंख्याचा वेग कमी केल्याने केवळ हवेचा प्रवाह कमी करण्यापेक्षा शक्तीमध्ये खूप मोठी कपात होऊ शकते.
उदाहरणार्थ, मूळ गतीच्या 80% पर्यंत वेग कमी केल्याने अंदाजे मिळते:
पॉवर रेशो = 0.8³ = 0.512
सैद्धांतिक फॅन पॉवर मूळ मूल्याच्या सुमारे 51% बनते, असे गृहीत धरून की ऑपरेटिंग परिस्थिती लागू फॅन-लॉ श्रेणीमध्ये राहते.
वास्तविक बचत ही प्रणाली वक्र, मोटर कार्यक्षमता, VFD नुकसान आणि ऑपरेटिंग पॉईंटवर अवलंबून असते, म्हणून याला हमी 49% कपात करण्याऐवजी अभियांत्रिकी अंदाज म्हणून मानले पाहिजे.
अनेक बॉयलर 100% लोडवर सतत काम करत नाहीत.
कमी उत्पादनाच्या काळात, आवश्यक फ्ल्यू गॅसचे प्रमाण कमी होते. जर इंडस्ट्रियल बॉयलर इंड्युस्ड ड्राफ्ट फॅन पूर्ण वेगाने काम करत असेल तर डँपर मसुदा नियंत्रित करत असेल, तर विद्युत उर्जा अनावश्यकपणे जास्त असू शकते.
फर्नेस किंवा फ्ल्यू-गॅस स्थिर दाब मोजणे आणि आवश्यक मसुद्यानुसार पंख्याचा वेग समायोजित करणे हे एक चांगले नियंत्रण धोरण आहे.
एक सामान्य नियंत्रण क्रम आहे:
बॉयलर लोड → ड्राफ्ट प्रेशर सेन्सर → पीआयडी कंट्रोलर → व्हीएफडी → आयडी फॅन स्पीड
नियंत्रण लक्ष्य फक्त "कमाल सक्शन" असू नये. जास्त नकारात्मक दाब भट्टीत अतिरिक्त हवा प्रवेश करू शकतो किंवा ज्वलन स्थिती प्रभावित करू शकतो.
उद्दिष्ट नियंत्रित नकारात्मक दाब आहे, सर्वात मोठा संभाव्य नकारात्मक दबाव नाही.
VFD-आधारित आयडी फॅन कंट्रोल स्ट्रॅटेजी देखील बॉयलर ऍप्लिकेशन्समध्ये दस्तऐवजीकरण केली गेली आहे ज्यामुळे फॅन स्पीड आवश्यक फ्ल्यू प्रेशरशी अधिक जवळून जुळते आणि अनावश्यक वायुप्रवाह आणि विद्युत नुकसान कमी करते.
खालील ऑपरेटिंग परिस्थितींसह बायोमास बॉयलरचा विचार करा:
बॉयलर क्षमता: अंदाजे 12 t/h स्टीम
फ्ल्यू गॅस प्रवाह: 42,000 m³/h
फॅन इनलेट तापमान: 165°C
आवश्यक एकूण दाब: अंदाजे 2,800 Pa
विद्यमान मोटर: 75 kW
विद्यमान पंख्याची गती: 1,480 rpm
नियंत्रण पद्धत: इनलेट डँपर
ऑपरेटिंग लोड: साधारणपणे 60-90%
बॉयलरचे उत्पादन कमाल क्षमतेपेक्षा कमी असतानाही फॅन मोटर वारंवार त्याच्या रेट केलेल्या विद्युत् प्रवाहाजवळ चालत असल्याचे संयंत्राने नोंदवले.
पहिल्या तपासणीमध्ये कोणतेही स्पष्ट बियरिंग अपयश आढळले नाही. इंपेलर देखील संरचनात्मकदृष्ट्या स्वीकार्य होते.
समस्या नियंत्रण पद्धतीमध्ये शोधली गेली.
अंदाजे 65% बॉयलर लोडवर, पंखा अजूनही पूर्ण वेगाने धावत होता, तर इनलेट डँपर लक्षणीयरीत्या बंद होता. त्यामुळे पंखा सिस्टीमच्या आवश्यकतेपेक्षा जास्त दाब निर्माण करत होता आणि डँपर त्या दाबाचा काही भाग अतिरिक्त प्रतिकारामध्ये रूपांतरित करत होता.
VFD स्थापित करणे आणि फर्नेस ड्राफ्ट प्रेशरनुसार आयडी फॅन नियंत्रित करणे हे शिफारस केलेले बदल होते.
कार्यान्वित झाल्यानंतर, कार्यप्रणाली बदलली गेली ज्यामुळे पंख्याची गती बॉयलर लोड आणि ड्राफ्ट प्रेशर ऐवजी जास्तीत जास्त वेगाच्या जवळ राहिली.
या प्रकरणातील महत्त्वाचा धडा हा आहे की फॅनच्या जागी मोठ्या किंवा अधिक शक्तिशाली मॉडेलने समस्या सोडवली नसती. विद्यमान औद्योगिक बॉयलर इंड्युस्ड ड्राफ्ट फॅनची क्षमता पुरेशी होती; समस्या नियंत्रण धोरण होते.
तापमान हे आणखी एक पॅरामीटर आहे ज्याची इंडस्ट्रियल बॉयलर इंड्युस्ड ड्राफ्ट फॅन निवडण्यापूर्वी पुष्टी केली पाहिजे.
जेव्हा फ्ल्यू गॅस तापमान वाढते तेव्हा गॅसची घनता कमी होते. त्याच वस्तुमान प्रवाहात, वास्तविक व्हॉल्यूमेट्रिक प्रवाह मोठा होतो.
उच्च तापमान देखील प्रभावित करते:
शाफ्ट थर्मल विस्तार
बेअरिंग व्यवस्था
स्नेहन
आवरण विस्तार
साहित्य निवड
कपलिंग व्यवस्था
मोटर स्थान
कूलिंग आवश्यकता
सीलिंग व्यवस्था
उच्च-तापमान ऍप्लिकेशन्ससाठी, फॅन स्ट्रक्चर केवळ मानक फॅन निवडण्याऐवजी आणि गरम वायू हाताळू शकतो असे गृहीत धरण्याऐवजी वास्तविक इनलेट तापमानाभोवती डिझाइन केले पाहिजे.
स्टार्टअप आणि सामान्य ऑपरेशन दरम्यान तापमानात लक्षणीय बदल झाल्यास, शाफ्ट, बेअरिंग आणि कपलिंग संरेखन दरम्यान थर्मल विस्ताराचा देखील विचार केला पाहिजे.
जेव्हा इंडस्ट्रियल बॉयलर इंड्युस्ड ड्राफ्ट फॅन आवश्यक फर्नेस नकारात्मक दाब राखू शकत नाही, तेव्हा फॅन कमी आकाराचा आहे असे लगेच समजू नका.
एक व्यावहारिक समस्यानिवारण क्रम आहे:
मोटर वारंवारता, रोटेशनल स्पीड आणि VFD आउटपुटची पुष्टी करा.
जर डँपर जवळजवळ पूर्णपणे उघडला असेल आणि मसुदा अपुरा राहिला असेल, तर पंख्याचा आकार कमी होऊ शकतो किंवा सिस्टमचा प्रतिकार वाढू शकतो.
जर डॅम्पर जोरदारपणे थ्रोटल केले असेल, तर समस्या त्याऐवजी फॅनची जास्त क्षमता किंवा अयोग्य नियंत्रण धोरण असू शकते.
दाब कमी तपासा:
बॉयलर
अर्थशास्त्री
एअर प्रीहीटर
चक्रीवादळ
बॅग फिल्टर
स्क्रबर
मुख्य नलिका
डंपर
एक गलिच्छ पिशवी फिल्टर लक्षणीय प्रणाली प्रतिकार वाढवू शकता.
राख जमा होणे, धूप, क्रॅक, विकृती आणि ब्लेडचे नुकसान पहा.
वाढत्या कंपनामुळे असंतुलन, चुकीचे संरेखन, बेअरिंग बिघडणे, ढिलेपणा किंवा इंपेलरवर बिल्डअप सूचित होऊ शकते.
रेकॉर्ड:
वायुप्रवाह
स्थिर दाब
पंख्याची गती
मोटर प्रवाह
मोटर शक्ती
गॅस तापमान
भट्टीचा दाब
कंपन
"फॅन सक्शन कमकुवत आहे" असे म्हणण्यापेक्षा हा डेटा अधिक उपयुक्त आहे.
ओव्हरसाइझिंगला कधीकधी सुरक्षित पर्याय मानले जाते कारण अभियंते असे मानतात की "अधिक क्षमता चांगली आहे."
हे नेहमीच चांगले नसते.
जर इंडस्ट्रियल बॉयलर इंड्युस्ड ड्राफ्ट फॅन मोठ्या प्रमाणात आकाराचा असेल तर, सिस्टमला आक्रमक डँपर थ्रॉटलिंगची आवश्यकता असू शकते. यामुळे दबाव कमी होतो आणि विजेचा वापर वाढू शकतो.
अत्याधिक मसुदा देखील इच्छित दहन परिस्थितीला त्रास देऊ शकतो.
फॅन निवडण्यापूर्वी सामान्य ऑपरेटिंग पॉइंट, कमाल ऑपरेटिंग पॉइंट, किमान अपेक्षित लोड आणि भविष्यातील ऑपरेटिंग आवश्यकता स्थापित करणे हा एक चांगला दृष्टीकोन आहे.
उदाहरणार्थ, जर बॉयलर साधारणपणे 60% आणि 90% लोड दरम्यान चालत असेल, तर केवळ अत्यंत सैद्धांतिक कमालवर आधारित पंखा निवडल्यास मशीन असे होऊ शकते जे त्याचे बहुतेक ऑपरेटिंग आयुष्य त्याच्या सर्वोत्तम-कार्यक्षमतेच्या क्षेत्रापासून दूर घालवते.
इंडस्ट्रियल बॉयलर इंड्युस्ड ड्राफ्ट फॅनच्या कामगिरीचे बॉयलर एक्झॉस्ट सिस्टमपासून वेगळे मूल्यांकन केले जाऊ शकत नाही.
तांत्रिकदृष्ट्या योग्य फॅन निवडीचा विचार केला पाहिजे:
बॉयलर → उष्णता-हस्तांतरण उपकरण → डस्ट कलेक्टर → डक्टवर्क → आयडी फॅन → चिमणी
जर नवीन बॅग फिल्टर नंतर स्थापित केला असेल, तर त्याचा दाब कमी झाल्यामुळे सध्याच्या फॅनचा ऑपरेटिंग पॉइंट बदलू शकतो. त्याचप्रमाणे, स्क्रबर जोडणे, इंधन बदलणे, बॉयलरची क्षमता वाढवणे किंवा चिमणीत बदल करणे या सर्व गोष्टी आवश्यक फॅन ड्युटी बदलू शकतात.
म्हणूनच फॅनची निवड जुन्या फॅन मॉडेलशी जुळण्याऐवजी संपूर्ण सिस्टम रेझिस्टन्सवर आधारित असावी.
एक कार्यक्षम औद्योगिक बॉयलर इंड्युस्ड ड्राफ्ट फॅन हा केवळ उच्च-शक्तीचा केंद्रापसारक पंखा नाही. एअरफ्लो, दाब, तापमान, धूळ लोडिंग, इंपेलर डिझाइन, नियंत्रण पद्धत आणि सिस्टम प्रतिकार योग्यरित्या जुळला आहे की नाही यावर त्याची वास्तविक कामगिरी अवलंबून असते.
नवीन इन्स्टॉलेशनसाठी, फॅन निवडण्यापूर्वी वास्तविक फ्ल्यू गॅसचे प्रमाण आणि एकूण दाब तोटा याची गणना करा. बदली प्रकल्पांसाठी, विद्यमान पंखा कमी आकाराचा आहे हे ठरवण्यापूर्वी ऑपरेटिंग डेटा गोळा करा. व्हेरिएबल-लोड बॉयलरसाठी, पूर्णपणे डॅम्परवर अवलंबून न राहता VFD नियंत्रणाचे मूल्यांकन करा.
व्यावहारिक ऑपरेशनमध्ये, सर्वात मोठा फायदा सहसा तुलनेने सोप्या कृतींमधून होतो: इंपेलर साफ करणे, सिस्टमचा जास्त प्रतिकार दुरुस्त करणे, डक्ट लीकेज दुरुस्त करणे, योग्य भट्टीचा मसुदा राखणे आणि फॅनचा वेग वास्तविक बॉयलर लोडशी जुळणे.
उद्दिष्ट औद्योगिक बॉयलर इंड्युस्ड ड्राफ्ट फॅन कठोरपणे चालवणे नाही. सर्वात कमी वाजवी ऊर्जा वापरासह आणि संपूर्ण लोड रेंजवर स्थिर ऑपरेशनसह बॉयलरला जे आवश्यक आहे ते ते पुरवणे हे त्याचे ध्येय आहे.